ในสายการผลิตที่มีหลายสถานี บางครั้งปัญหาไม่ได้อยู่ที่เครื่องจักรทำงานช้า แต่อยู่ที่การติดตามว่าชิ้นงานแต่ละชิ้นเดินทางไปถึงขั้นตอนไหนแล้ว ผ่านกระบวนการใดมาแล้วบ้าง และมีชิ้นงานใดที่กำลังรอการผลิตอยู่ หากยังใช้การจดบันทึกหรือให้พนักงานสแกนบาร์โค้ดทุกครั้งที่ย้ายชิ้นงาน ข้อมูลที่ได้อาจไม่ตรงกับสถานการณ์จริง โดยเฉพาะในสายการผลิตที่มีชิ้นงานจำนวนมากและเคลื่อนย้ายตลอดเวลา
RFID WIP Tracking เป็นแนวทางที่ใช้เทคโนโลยี RFID ช่วยติดตามชิ้นงานระหว่างกระบวนการผลิต โดยติด RFID Tag กับชิ้นงานหรือภาชนะที่ใช้ขนย้าย แล้วติดตั้งเครื่องอ่านไว้ตามจุดสำคัญของสายการผลิต เมื่อชิ้นงานเคลื่อนผ่านจุดอ่าน ระบบจะรับข้อมูลและนำไปบันทึกความคืบหน้าของงานโดยอัตโนมัติ ลดการพึ่งพาการสแกนด้วยมือ และช่วยให้โรงงานมองเห็นสถานะของงานระหว่างผลิตได้ชัดเจนขึ้น
เมื่อชิ้นงานเคลื่อนผ่านหลายสถานี ข้อมูลต้องตามให้ทัน
WIP ย่อมาจาก Work in Process หมายถึงชิ้นงานที่อยู่ระหว่างกระบวนการผลิต ยังไม่กลายเป็นสินค้าสำเร็จรูป โดยอาจอยู่ระหว่างรอเข้าเครื่องจักร กำลังผ่านกระบวนการประกอบ หรือรอตรวจสอบคุณภาพก่อนเข้าสู่ขั้นตอนถัดไป
ในโรงงานที่มีหลายสถานีผลิต การรู้เพียงจำนวนสินค้าที่ผลิตเสร็จแล้วอาจไม่เพียงพอ เพราะทีมงานยังต้องทราบว่ามีชิ้นงานค้างอยู่ที่จุดใด และงานแต่ละชุดกำลังดำเนินไปตามแผนหรือไม่ เช่น ชิ้นงานต้องผ่าน 4 ขั้นตอน ได้แก่
- การตัด
- การเจาะ
- การประกอบ
- การตรวจสอบคุณภาพ
หากไม่มีข้อมูลติดตามที่อัปเดตอยู่เสมอ หัวหน้างานอาจไม่ทราบว่าชิ้นงานบางส่วนยังค้างอยู่ที่สถานีเจาะ หรือผ่านการประกอบแล้วแต่ยังไม่ได้ตรวจสอบคุณภาพ
การตรวจสอบด้วยคนสามารถทำได้ แต่เมื่อปริมาณงานเพิ่มขึ้น การเก็บข้อมูลให้ครบทุกครั้งจะยิ่งใช้เวลา และอาจเกิดปัญหาจากการลืมบันทึกหรือกรอกข้อมูลผิด RFID WIP Tracking จึงเข้ามาช่วยให้การเคลื่อนที่ของชิ้นงานกลายเป็นข้อมูลที่ระบบนำไปใช้ติดตามงานต่อได้
RFID WIP Tracking ทำงานร่วมกับสายการผลิตอย่างไร
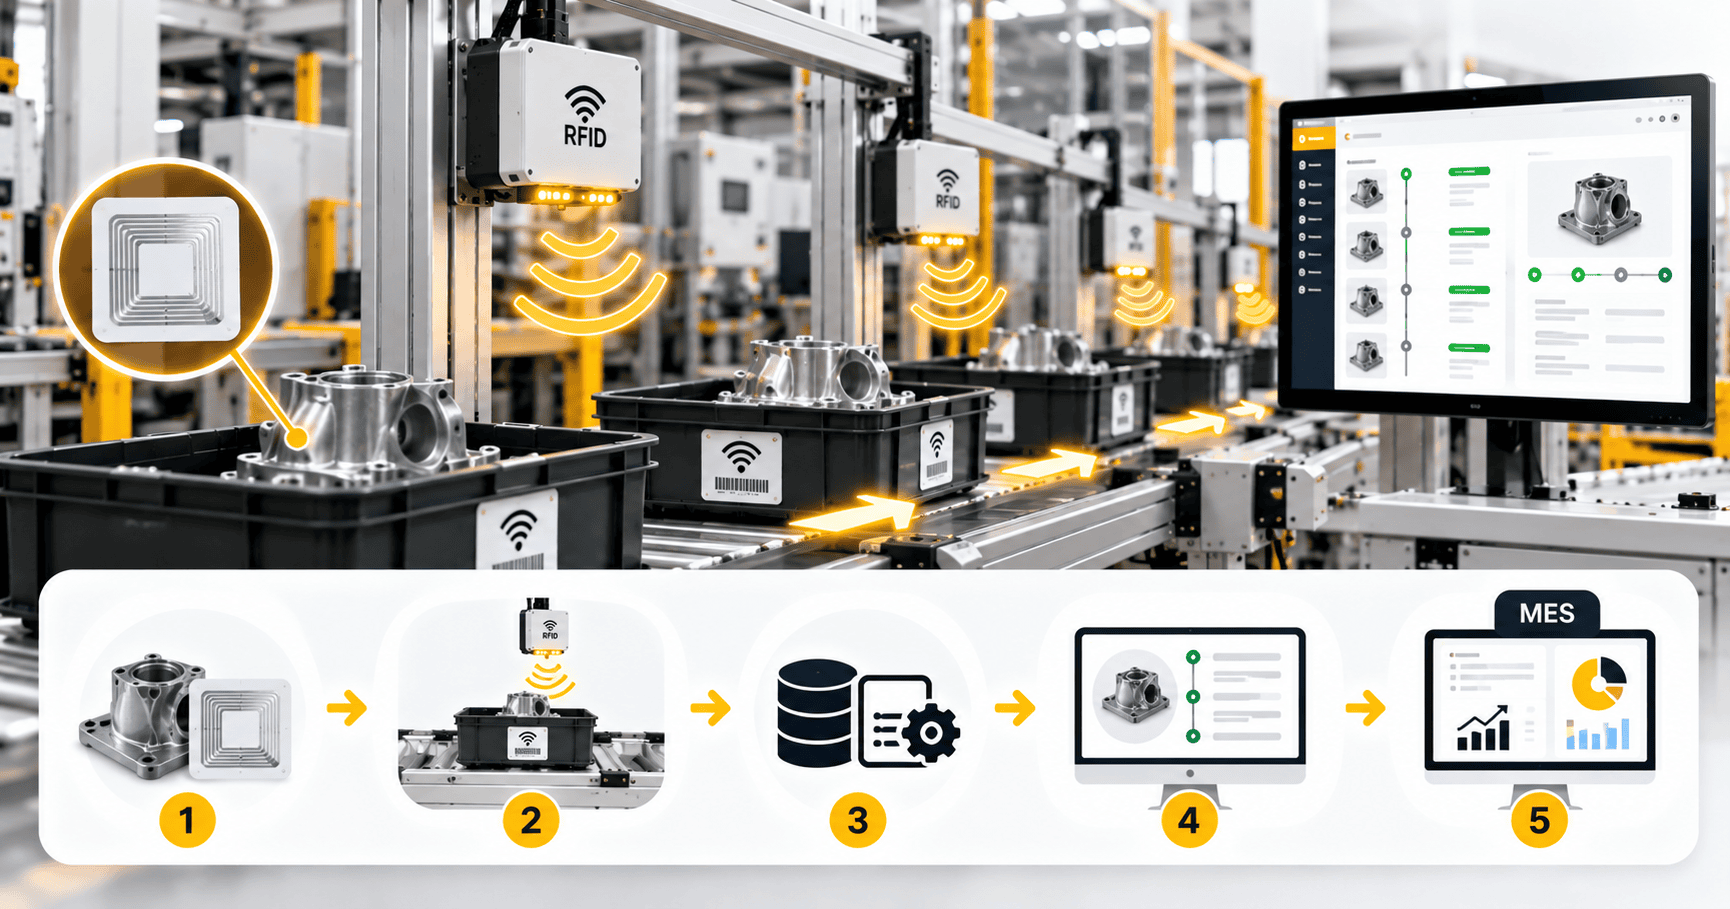
หลักการทำงานเริ่มจากการกำหนดรหัสประจำชิ้นงานหรือภาชนะที่ใช้ขนย้าย จากนั้นติด RFID Tag และติดตั้ง RFID Reader ตามจุดที่ต้องการตรวจสอบการเคลื่อนที่ เช่น ทางเข้าเครื่องจักร จุดส่งต่องานระหว่างสถานี หรือบริเวณทางผ่านของสายพาน
เมื่อชิ้นงานเคลื่อนผ่านจุดอ่าน Reader จะรับรหัสจาก Tag แล้วส่งข้อมูลไปยังระบบประมวลผล ระบบจะนำรหัสดังกล่าวไปเชื่อมโยงกับข้อมูลชิ้นงานและตำแหน่งที่อ่านได้ พร้อมบันทึกเวลาเพื่อใช้ติดตามความคืบหน้าของงาน เช่น เมื่อชิ้นงานผ่านจุดอ่านบริเวณสถานีประกอบ ระบบสามารถบันทึกได้ว่าชิ้นงานหมายเลขหนึ่งมาถึงจุดนี้ในเวลาใด จากนั้นเมื่อเคลื่อนผ่านจุดอ่านถัดไป ข้อมูลก็จะได้รับการอัปเดตตามเงื่อนไขที่กำหนดไว้
โครงสร้างพื้นฐานของระบบประกอบด้วย RFID Tag, RFID Reader, ระบบประมวลผล และระบบที่ใช้จัดการข้อมูลการผลิต เช่น MES หรือระบบบริหารการผลิต ซึ่งทำหน้าที่เชื่อมโยงข้อมูลจากหน้างานเข้ากับสถานะของงานในภาพรวม
สิ่งสำคัญคือการอ่าน Tag ไม่ได้หมายความว่าชิ้นงานผ่านกระบวนการผลิตนั้นสำเร็จแล้วเสมอไป หากต้องการยืนยันว่าเครื่องจักรทำงานเสร็จหรือชิ้นงานผ่านการตรวจสอบคุณภาพ ระบบควรรับข้อมูลจาก PLC เครื่องจักร หรือระบบตรวจสอบคุณภาพมาประกอบด้วย
ติดตามชิ้นงานโดยไม่ต้องหยุดสแกนทุกสถานี
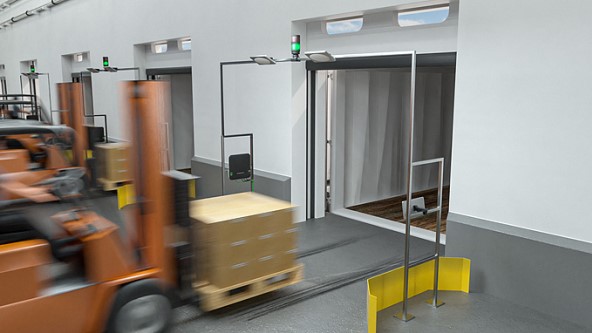
ข้อได้เปรียบของ RFID คือสามารถอ่าน Tag ได้โดยไม่จำเป็นต้องให้ผู้ปฏิบัติงานเล็งเครื่องอ่านไปยังฉลากโดยตรงเหมือนการสแกนบาร์โค้ด จึงเหมาะกับกระบวนการที่ต้องเคลื่อนย้ายชิ้นงานต่อเนื่อง หรือมีข้อจำกัดด้านตำแหน่งในการอ่านข้อมูล เช่น ในสายการประกอบที่ชิ้นงานเคลื่อนที่ผ่านสถานีต่าง ๆ โรงงานสามารถติดตั้ง RFID Reader บริเวณทางผ่านที่เหมาะสม เมื่อชิ้นงานเคลื่อนผ่าน Reader จะตรวจพบ Tag และส่งข้อมูลไปอัปเดตสถานะ โดยไม่จำเป็นต้องให้พนักงานหยิบเครื่องสแกนขึ้นมาอ่านทุกครั้ง
การทำงานแบบอัตโนมัติต้องออกแบบตำแหน่งติดตั้งและช่วงเวลาการอ่านให้เหมาะสม หาก Reader อ่าน Tag จากสถานีข้างเคียง หรืออ่าน Tag เดิมซ้ำหลายครั้ง ระบบอาจตีความตำแหน่งของชิ้นงานผิดได้ จึงควรมีการกำหนดขอบเขตการอ่านและเงื่อนไขประมวลผลให้ชัดเจน
สำหรับงานที่ต้องระบุตำแหน่งอย่างแม่นยำ การติดตั้ง Reader เฉพาะจุดร่วมกับ Sensor ตรวจจับการเคลื่อนผ่าน สามารถช่วยให้ระบบแยกได้ว่าชิ้นงานกำลังผ่านสถานีใด แทนการอาศัยข้อมูลจาก Tag เพียงอย่างเดียว
เลือกติดตั้ง RFID Reader ตรงไหนจึงจะติดตามงานได้แม่นยำ
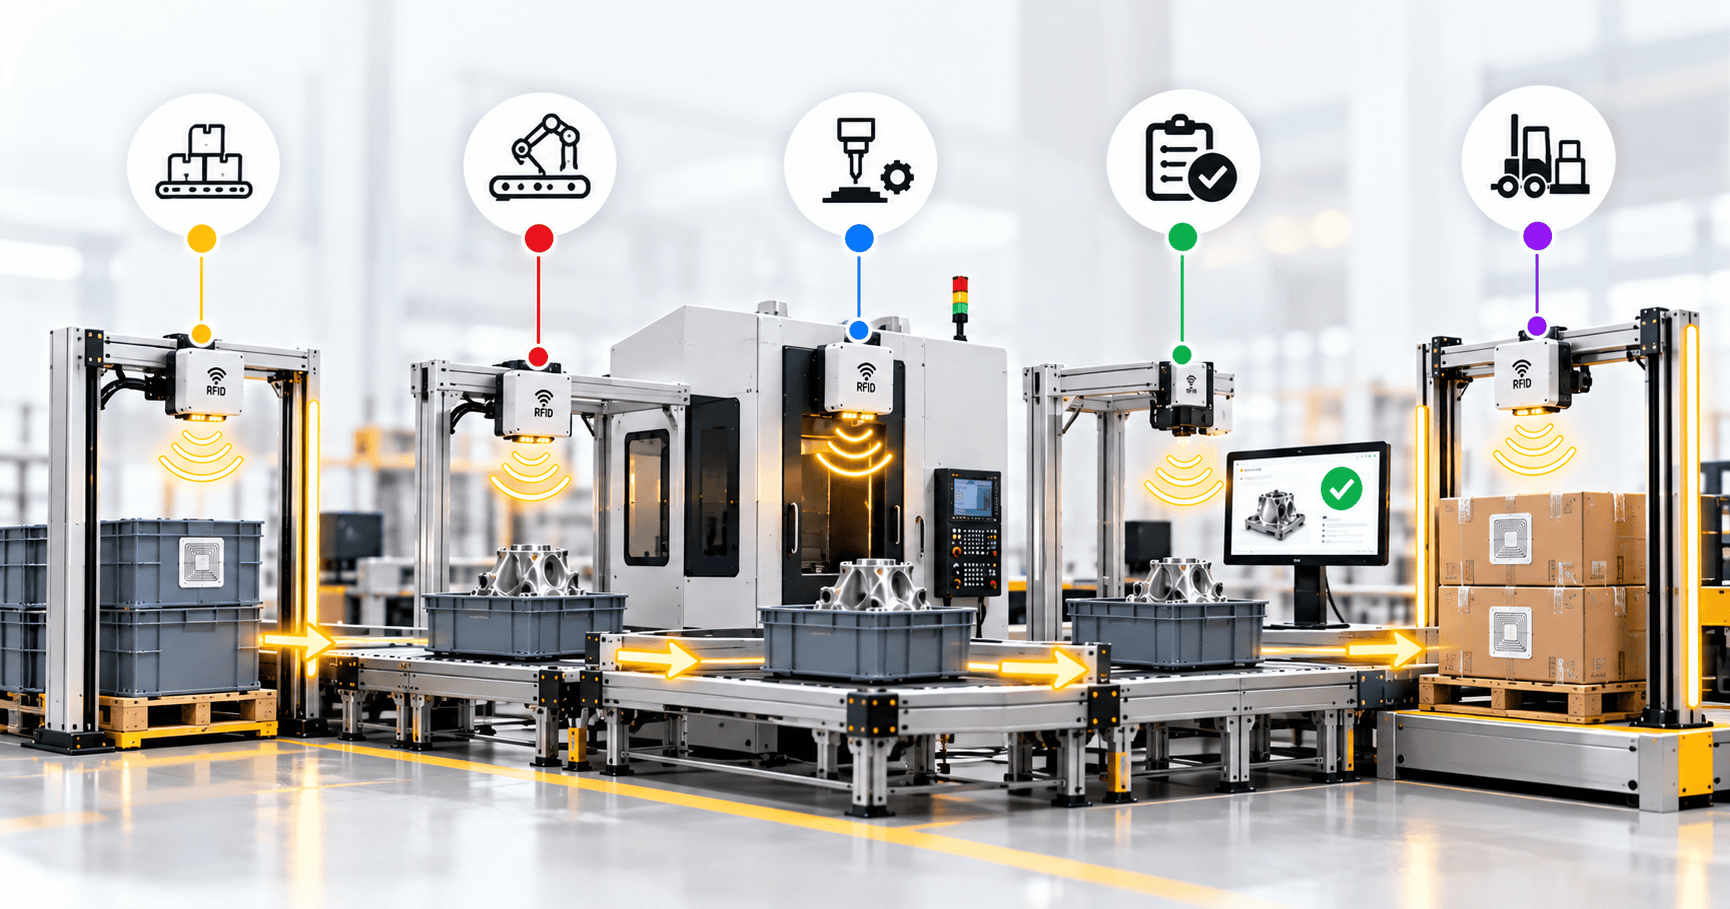
การติดตั้งเครื่องอ่านทุกสถานีอาจไม่ใช่ทางเลือกที่จำเป็นเสมอไป เพราะแต่ละโรงงานมีรูปแบบการผลิตและการไหลของงานแตกต่างกัน จุดติดตั้งควรเลือกจากข้อมูลที่ต้องการทราบและปัญหาที่ต้องการแก้ไขเป็นหลัก
- จุดรับชิ้นงานเข้าไลน์ผลิต ใช้บันทึกว่าชิ้นงานหรือวัตถุดิบเข้าสู่กระบวนการผลิตแล้ว ช่วยตรวจสอบว่างานเริ่มต้นเมื่อใด
- จุดส่งต่องานระหว่างสถานี ใช้ติดตามการเคลื่อนที่ของชิ้นงานจากขั้นตอนหนึ่งไปยังอีกขั้นตอนหนึ่ง ช่วยให้เห็นว่างานอยู่ระหว่างทางหรือมาถึงสถานีถัดไปแล้ว
- จุดก่อนเข้าเครื่องจักร ใช้ตรวจสอบว่าชิ้นงานที่กำลังจะเข้าเครื่องตรงกับงานที่ระบบกำหนดหรือไม่ โดยสามารถเชื่อมโยงกับข้อมูลคำสั่งผลิตเพื่อลดความเสี่ยงในการนำชิ้นงานผิดรุ่นเข้าเครื่อง
- จุดตรวจสอบคุณภาพ ใช้เชื่อมโยงข้อมูลชิ้นงานกับผลการตรวจสอบ เพื่อให้ระบบทราบว่าชิ้นงานอยู่ระหว่างรอตรวจ ผ่านการตรวจ หรือจำเป็นต้องนำกลับไปแก้ไข
- จุดส่งงานไปยังคลังสินค้าสำเร็จรูป ใช้บันทึกการออกจากกระบวนการผลิตและส่งต่อข้อมูลไปยังระบบคลังสินค้า
การเลือกจุดติดตั้งอย่างเหมาะสมช่วยลดจำนวนอุปกรณ์ที่ไม่จำเป็น และทำให้ข้อมูลที่ได้มีความหมายต่อการวางแผนการผลิตมากกว่าการเก็บข้อมูลทุกจุดโดยไม่มีวัตถุประสงค์ชัดเจน
ออกแบบข้อมูล WIP ให้รู้ทั้งตำแหน่งและความคืบหน้า
การติดตาม WIP ให้ใช้งานได้จริงต้องมีข้อมูลมากกว่ารหัส Tag และเวลาที่อ่านได้ เพราะโรงงานจำเป็นต้องทราบด้วยว่าชิ้นงานนั้นเป็นงานอะไร อยู่ในคำสั่งผลิตใด และผ่านขั้นตอนใดมาแล้ว ข้อมูลพื้นฐานที่ควรพิจารณา
- Tag ID หรือ EPC รหัสที่อ่านได้จาก RFID Tag
- Work Order หมายเลขคำสั่งผลิตที่ชิ้นงานนั้นสังกัด
- Station ID รหัสสถานีที่ตรวจพบชิ้นงาน
- Timestamp วันและเวลาที่เกิดเหตุการณ์
- Process Status สถานะของงาน เช่น รอผลิต กำลังผลิต หรือรอตรวจสอบ
- Process Result ผลการทำงานหรือผลตรวจสอบ เมื่อมีข้อมูลยืนยันจากเครื่องจักรหรือระบบที่เกี่ยวข้อง
เมื่อข้อมูลเหล่านี้เชื่อมโยงกัน ระบบจะสามารถแสดงประวัติการเคลื่อนที่ของชิ้นงานและช่วยให้ทีมงานตรวจสอบได้ว่างานค้างอยู่ที่ใด
นอกจากนี้ ควรกำหนดวิธีจัดการข้อมูลซ้ำด้วย เพราะ RFID Reader อาจอ่าน Tag เดิมหลายครั้งในช่วงเวลาสั้น ๆ ระบบจึงต้องแยกการอ่านซ้ำออกจากเหตุการณ์การเคลื่อนย้ายจริง เพื่อไม่ให้ประวัติการผลิตมีรายการซ้ำหรือแสดงว่าชิ้นงานผ่านสถานีเดิมหลายครั้งโดยไม่จำเป็น
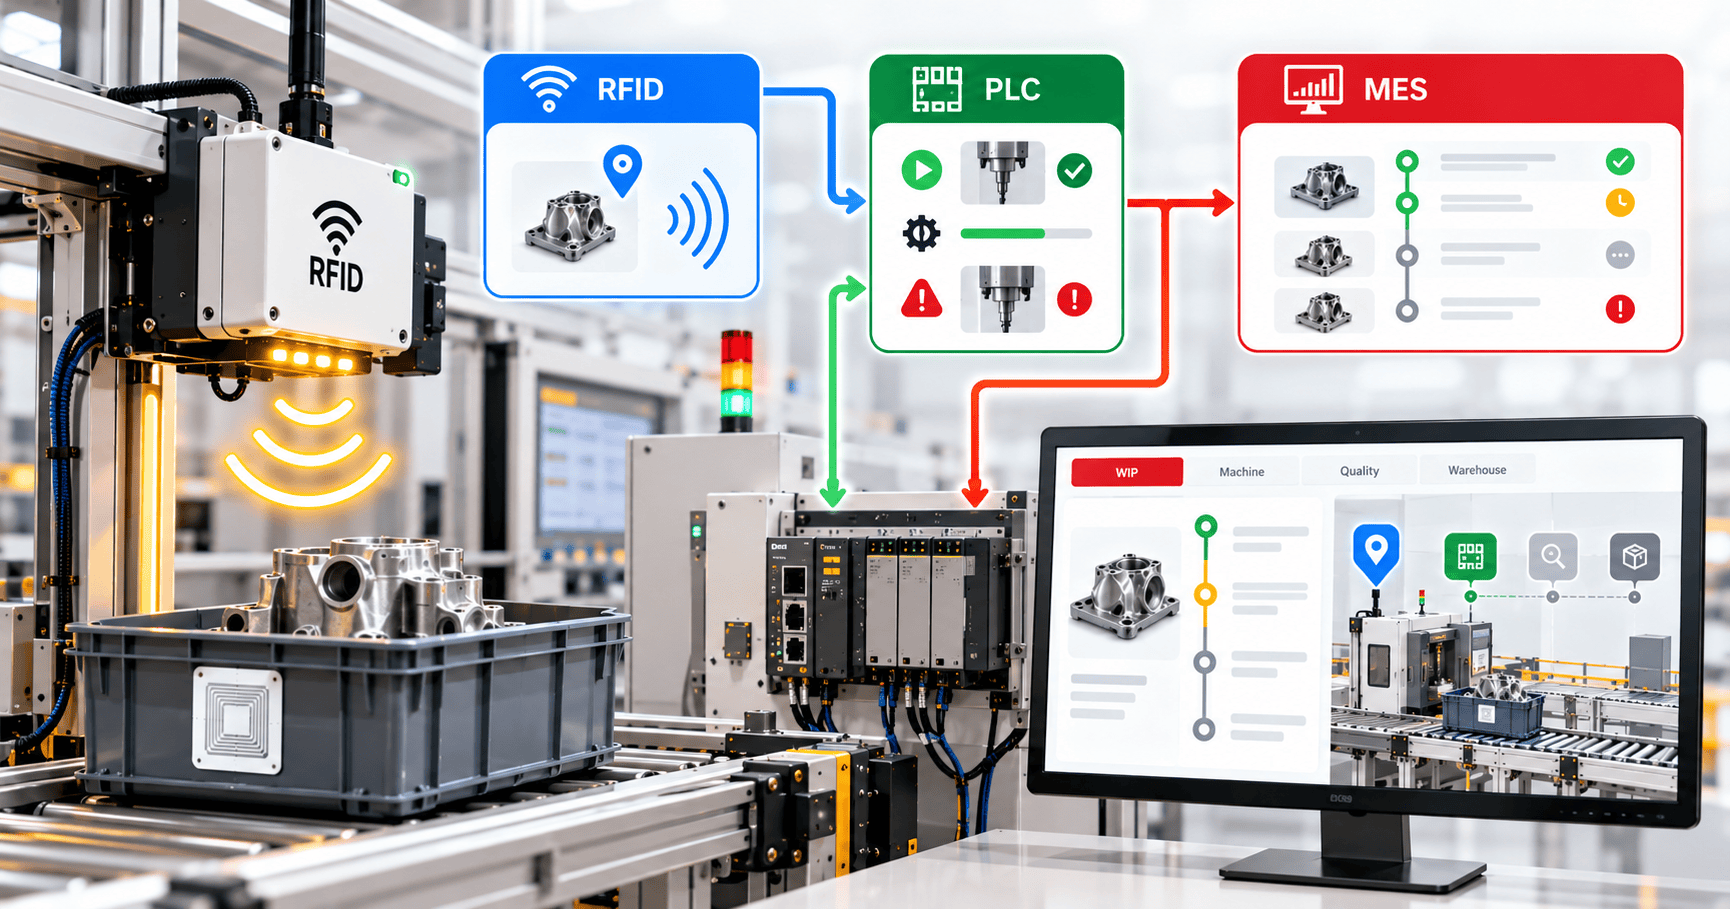
เชื่อม RFID กับ MES และ PLC เพื่อเห็นภาพการผลิตที่ชัดขึ้น
RFID WIP Tracking จะให้ข้อมูลที่มีประโยชน์มากขึ้นเมื่อทำงานร่วมกับระบบอื่นในโรงงาน โดยเฉพาะ MES และ PLC ซึ่งมีหน้าที่แตกต่างกัน
MES หรือ Manufacturing Execution System เป็นระบบบริหารและติดตามการผลิตที่ช่วยเชื่อมโยงคำสั่งผลิต สถานะงาน และข้อมูลจากหน้างาน ส่วน PLC เป็นอุปกรณ์ควบคุมการทำงานของเครื่องจักรและกระบวนการอัตโนมัติ
เมื่อ RFID Reader ตรวจพบชิ้นงาน ระบบสามารถส่งข้อมูลตำแหน่งไปยัง MES เพื่ออัปเดตสถานะ WIP ขณะเดียวกัน PLC สามารถส่งข้อมูลสถานะเครื่องจักร เช่น เริ่มทำงาน ทำงานเสร็จ หรือเกิดข้อผิดพลาด เพื่อใช้ยืนยันความคืบหน้าของกระบวนการ
เช่น RFID ตรวจพบว่าชิ้นงานมาถึงสถานีเจาะ แต่ PLC ยังไม่รายงานว่าการเจาะเสร็จ ระบบจึงแสดงได้ว่าชิ้นงานอยู่ที่สถานีเจาะ โดยยังไม่ควรเปลี่ยนสถานะเป็นงานที่ผ่านกระบวนการแล้ว
การแยกข้อมูลตำแหน่งออกจากผลการผลิตช่วยลดความคลาดเคลื่อน และทำให้ข้อมูลที่แสดงบนระบบสอดคล้องกับสิ่งที่เกิดขึ้นจริงในสายการผลิตมากขึ้น
สิ่งที่ควรทดสอบก่อนนำระบบไปใช้จริง
ก่อนติดตั้ง RFID WIP Tracking เต็มรูปแบบ ควรทดลองกับสายการผลิตจริงหรือพื้นที่นำร่อง เพื่อประเมินว่าระบบสามารถอ่าน Tag ได้สม่ำเสมอและระบุตำแหน่งของชิ้นงานได้ถูกต้องหรือไม่
วัสดุของชิ้นงานเป็นปัจจัยสำคัญ โดยเฉพาะโลหะหรือชิ้นงานที่มีของเหลวอยู่ใกล้ตำแหน่งติด Tag เพราะอาจส่งผลต่อระยะและความเสถียรในการอ่าน นอกจากนี้ ควรทดสอบเมื่อมีชิ้นงานหลายชิ้นเคลื่อนผ่านพร้อมกัน รวมถึงกรณีชิ้นงานหยุดค้างหรือย้อนกลับไปยังสถานีก่อนหน้า
และสิ่งที่ไม่ควรมองข้ามคือการกำหนดขั้นตอนการทำงาน หากชิ้นงานถูกนำออกจากไลน์เพื่อซ่อมแซม หรือมีการทำงานซ้ำหลังไม่ผ่านการตรวจสอบ ระบบควรมีวิธีบันทึกเหตุการณ์เหล่านี้ เพื่อไม่ให้สถานะ WIP คลาดเคลื่อนจากความเป็นจริง
RFID WIP Tracking ช่วยให้โรงงานมองเห็นงานระหว่างผลิตได้อย่างไร
การติดตาม WIP ด้วย RFID ช่วยให้โรงงานทราบว่าชิ้นงานผ่านจุดใดมาแล้วและอยู่บริเวณใดของกระบวนการผลิต โดยลดการพึ่งพาการสแกนด้วยมือและการบันทึกข้อมูลที่ต้องอาศัยผู้ปฏิบัติงานทุกครั้ง
ประโยชน์ที่ได้ไม่ได้มีเพียงการรู้ตำแหน่งชิ้นงานเท่านั้น แต่ยังช่วยให้ทีมผลิตเห็นงานที่ค้างอยู่ ตรวจสอบประวัติการเคลื่อนย้าย และเชื่อมโยงข้อมูลกับ MES หรือ PLC เพื่อให้การติดตามความคืบหน้ามีความแม่นยำยิ่งขึ้น
หัวใจสำคัญคือการเลือกจุดอ่านให้ตรงกับกระบวนการ กำหนดข้อมูลที่ต้องการติดตามให้ชัดเจน และออกแบบวิธีประมวลผลที่แยกการอ่าน Tag ออกจากสถานะการผลิตจริง เมื่อระบบทำงานร่วมกันได้อย่างเหมาะสม RFID WIP Tracking จะเป็นเครื่องมือสำคัญที่ช่วยให้โรงงานติดตามงานระหว่างสถานีผลิตได้ต่อเนื่องและจัดการกระบวนการผลิตได้มีประสิทธิภาพมากขึ้น